

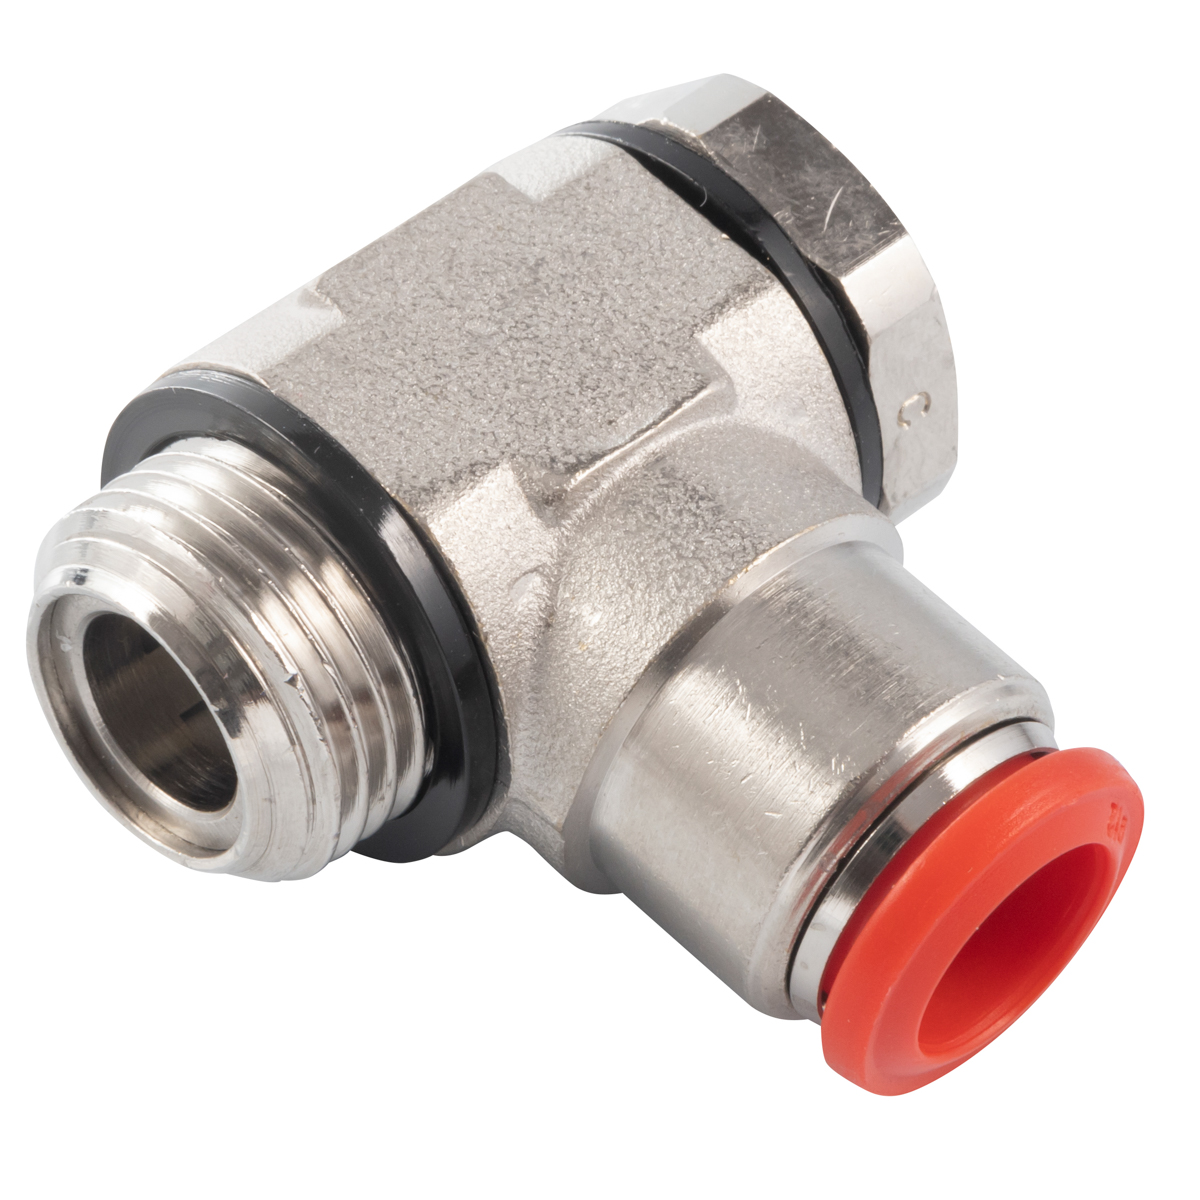
80.5081.38.38DD - Zawór dławiąco-zwrotny G3/8 GZ - 3/8 GW dławienie na dolocie, mosiądz niklowany


Rozmiar Gwintu B
G3/8
Kształt
Kątowy Wkręcany Z Nakrętką
Funkcja
Zawór Dławiąco-Zwrotny
Sposób Regulacji
Śrubokrętem
Materiał
Mosiądz Niklowany
Seria
80.5081
Rodzaj Gwintu B
Zewnętrzny
Waga towaru (kg)
0,09209
Waga towaru brutto (kg)
0,09509
Waga opakowania (kg)
0,003
Okres gwarancji
12 miesięcy
T
G3/8
B1
9 mm
B2
12 mm
L1
36 mm
L2
26 mm
SW
20 mm
63,00 zł netto
77,49 zł brutto
W sprawie indywidualnych wycen prosimy o kontakt.
Nota prawna
Dokładamy wszelkich starań, aby prezentowane informacje były rzetelne i prawdziwe. Niemniej jednak nie możemy w pełni zagwarantować, że nie zawierają one błędów. Ewentualne nieścisłości nie mogą stanowić podstawy do jakichkolwiek roszczeń. Wszelkie transakcje sprzedaży realizowane są wyłącznie na podstawie obowiązującego Regulaminu sklepu internetowego oraz Ogólnych Warunków Handlowych (OWH) spółki CPP PREMA S.A.
Stan
magazynowy
magazynowy
15 szt 24 godz.

Zdolności
produkcyjne
produkcyjne
0 szt na zamówienie
OPIS PRODUKTU
Jest to zawór dławiąco-zwrotny G3/8 GZ - 3/8 GW dławienie na dolocie, mosiądz niklowany. Specyfikacja wykonania zawiera następujące wartości: rozmiar gwintu b – G3/8; kształt – kątowy wkręcany z nakrętką; funkcja – zawór dławiąco-zwrotny; sposób regulacji – śrubokrętem; seria – 80.5081; rodzaj gwintu b – zewnętrzny. Oznaczenia wymiarowe z rysunku technicznego mają wartości: T – G3/8; B1 – 9 mm; B2 – 12 mm; L1 – 36 mm; L2 – 26 mm; SW – 20 mm. Dane materiałowe dla tej wersji są następujące: materiał – mosiądz niklowany. Zawór realizuje określoną funkcję w obwodzie pneumatycznym i powinien być włączony zgodnie ze schematem działania maszyny. Rzeczywista funkcja zaworu wynika z jego układu dróg, położeń i sposobu sterowania, dlatego te cechy powinno się rozpatrywać łącznie. Podzespół może współdziałać z napędami lub obwodami pomocniczymi, jeżeli jego funkcja, sposób sterowania i przepustowość odpowiadają wymaganiom układu. Podobny korpus nie oznacza takiej samej funkcji, dlatego oznaczenia portów i symbol działania powinno się traktować jako wiążące. Przy wyborze należy porównać liczbę dróg i położeń, stan spoczynkowy, sposób sterowania oraz układ przyłączy z dokumentacją obwodu. Schemat funkcjonalny i oznaczenia portów powinno się porównać z wymaganym przebiegiem sygnałów oraz kierunkiem przepływu w każdym stanie pracy. Przy porównywaniu wariantów dobrze jest porównać wszystkie cechy współpracujących części i sprawdzić, czy miejsce zabudowy zapewnia dostęp potrzebny do montażu oraz późniejszej obsługi. Każdą zmianę sposobu wykorzystania elementu powinno się ponownie ocenić pod kątem zgodności mechanicznej, pneumatycznej i materiałowej. Decyzję o doborze trzeba oprzeć na funkcji, wymiarach i sposobie przyłączenia opisanych dla konkretnego wykonania, a nie wyłącznie na podobieństwie wizualnym. Po montażu należy wykonać próbę szczelności i sprawdzić wszystkie przewidziane stany zaworu w kontrolowanym cyklu. Przewody należy podłączyć tak, aby nie przenosiły naprężeń na korpus, a przed uruchomieniem usunąć z obwodu pozostałości po pracach montażowych. Używane narzędzia powinny być przykładane wyłącznie do powierzchni przewidzianych do montażu, aby nie uszkodzić korpusu, gwintu, uszczelnienia ani części ruchomych. Po uruchomieniu układu dobrze jest obserwować zmianę hałasu, szczelności i stabilności mocowania, ponieważ odchylenia często wskazują na problem w połączeniu albo w elemencie współpracującym. Podczas bieżącej kontroli powinno się obserwować czas przełączenia, stabilność stanu oraz zachowanie odbiornika po pojawieniu się i zaniku sygnału sterującego. Jakość medium i zanieczyszczenia w obwodzie mają bezpośredni wpływ na szczelność oraz swobodę ruchu elementów zaworowych. Nieregularna reakcja, zwłoka w przełączeniu albo nieszczelność są sygnałem do sprawdzenia zasilania, sterowania i czystości medium. Produkt nie może przejmować obciążeń konstrukcyjnych, skręcania lub drgań, jeżeli jego budowa nie została do tego przeznaczona. Po każdej ingerencji trzeba odtworzyć pierwotny układ połączeń i skontrolować zachowanie zaworu we wszystkich przewidzianych położeniach. Przed demontażem należy usunąć ciśnienie i inne zgromadzone energie, a części zabezpieczyć przed niekontrolowanym przemieszczeniem.